「よし、これで完璧だ」
何度も回したCAEの解析結果を見て、私はそう確信しました。
試作も少量生産も、問題なく通り、量産がスタートしました。
それから1ヶ月後。生産レポートを見て、私は愕然としました。
不良率が、利益の出ないレベルまで上がっていたのです。
そして現場では、製品に欠陥が出ると金型を微調整し、すると今度は別な箇所で不具合が出る、といったことを繰り返す、いわゆる「モグラ叩き」状態となっていました。
そのモグラ叩き状態を作っていたのは、私の不完全な設計でした。
はじめまして。アイクリスタル株式会社でCAEエンジニアをしているS.Oです。
現在は解析を専門にしていますが、当時は金属材料メーカーの工場で、若手の生産技術エンジニアをしていました。この失敗の当事者です。
「なぜ、CAEを駆使し、試作も少量生産も通った設計が、量産では通用しなかったのか」
この問いは、私だけのものではないと思っています。生産技術の現場を回っていると、同じ壁に突き当たっている方に驚くほど頻繁に出会うからです。
図面上で成立する設計と、量産で成立する設計は、なぜ違うのか。
この記事では、その理由と、ばらつきを前提に設計するという考え方(ロバスト設計)を、私自身の失敗体験からお伝えします。
試作も少量生産も通った設計が、量産1ヶ月で不良の山となった
大口顧客が決まった新製品
新規製品の製造ライン立ち上げプロジェクトが始まりました。
鋳造した金属素材を型鍛造し、切削して仕上げ、といった工程の製品です。
すでに購入を決めている大口顧客がいました。絶対に失敗は許されない案件です。社内のあらゆる部署からメンバーが招集され、経営陣からは「絶対に失敗できないからな」と発破をかけられる日々でした。
当時の私は、CAEやデータ分析を使って生産ラインの改善を担当していました。工場内でCAEを扱えるエンジニアは私だけだったということもあり、鍛造金型の設計を任されることになりました。
CAEで導き出した「理想的な」金型形状
この製品は、これまで工場で扱ってきた鍛造品とは複雑さが違いました。
現場のベテラン金型設計者が経験をもとに試作品を作っても、巻き込み欠陥が出たり、欠肉が出たり。なかなかうまくいきませんでした。
そこで私が、CAEによる変形シミュレーションで金型設計を進めることになりました。
現場の設計者が作った金型を解析し、なぜこの形状だと欠陥が出るのかを一つひとつ説明していきました。その理由を踏まえて改善案を立て、様々な形状を試し、うまくいく形状と条件を導き出しました。
現場の経験からは発想が難しい、これまでにない形状でした。
その設計で金型を製作し、試し打ちをしてみると、見事に欠陥なく成形できました。
経営会議で意気揚々と報告し、すぐに少量生産へ。そこでも特段の不具合は出ませんでした。
満を持して、量産体制に入ることになりました。
量産開始の達成感から一転、不良の山を目の当たりにした絶望感
現場に足を運びました。
金型からガシャン、ガシャンとリズミカルに製品が生み出されていく。
自分の設計から生まれた製品が、これから世に出ていく。
技術者冥利に尽きる思いでした。
しかし、量産開始から1ヶ月後。
現場から上がってくる生産レポートを見て、愕然としました。
不良率が数%台と非常に高かったのです。
内訳を見ると、欠肉と巻き込み欠陥。試作でも少量生産でも一度も出なかった不良です。
「少量生産でも問題なかったのに、なぜ?」と頭を抱えました。
「この不良率では、価格が合わない」
一番深刻だったのは、原価についてでした。
この製品の価格は、少量生産の実績をもとに決めていました。あの時のサイクルタイム、あの時の歩留まり、あの時の工数。それを積み上げて原価を出していました。
その前提が、量産では成立していませんでした。
選別の工数が乗る。手直しの工数が乗る。不良になった分の材料費が乗る。金型を触るたびにラインが止まる。
価格は、条件の良かった日の数字で決まっていました。しかし実際に作り続けるのは、条件が毎日違う量産ラインです。
しかも顧客との価格は、もう動かせません。
利益の出ない製品を、これから何年も作り続ける。それが、量産開始からわずか1ヶ月で見えてしまったのです。
終わらないモグラ叩き
金型の設計ミスは見つかったものの、量産を止めることはできない。
途方に暮れる中、この窮地を支えてくれたのは、現場のベテラン職人たちでした。
不良が出れば金型を少し削って調整する。
ベテランの作業者さんは対応が速く、正確です。彼らの対応力には、称賛しかありません。だからこそラインは止まらず、製品は何とか作り続けることができました。
しかし、ある日の不良に合わせて調整すると、今度は別の日に別の不良が出る。出てきたところを叩く。また別のところから出る。また叩く。
終わらないモグラ叩きでした。
この原因をたどれば、すべて「ばらつきを織り込んでいない図面を出した」という一点に行き着きます。
モグラを出していたのは、私の設計でした。
ここから、枕を高くして寝れない日々が続きました。
なぜ、私の設計は量産で通用しなかったのか
計算は「理想状態」、現場は「生き物」
途方に暮れている私に、上司が言いました。
「計算はあくまでも『理想状態』。現場は『生き物』やで」
この言葉で、目が覚めました。
日報を遡り、不良が多発した日の条件を洗い出しました。朝一番の金型温度。実際に使われたビレットの寸法。
すると、金型温度は所定の設定値よりも低く、ビレット寸法にもばらつきがありました。
それらをCAEに入力し、再計算してみました。
すると、計算上でも、現物と同じ欠肉と巻き込み欠陥が再現されたのです。
当初計算したCAEは間違っていませんでした。しかし「量産現場で実際に起こる条件」を、事前に一度も計算していなかっただけでした。
ビレットの温度は設定値ぴったりにはならず、±数十度は動く。金型温度は始業直後と稼働後で違う。金型は摩耗し、摩擦係数も変わる。素材の寸法や形状も、ロットによって動く。
これらのばらつき要因のうち、いくつかの組み合わせが、今回の不良を引き起こしていました。
実験室にも、決定論的なCAEの中にも、ばらつきは存在しません。しかし量産ラインでは、ばらつきこそが常態です。
私が設計していたのは、現実にはめったに起こらない「理想状態」のための金型でした。
なぜ、試作でも少量生産でも出なかったのか
試し打ちの日も、少量生産の時も、条件が整っていました。金型は十分に温まり、状態の良いビレットが選ばれ、ベテランが立ち会っていました。
つまり、試作も少量生産も、たまたま理想状態に近い条件で行われた、限られた範囲の実験でした。
しかし量産とは、その1点を毎日、何百回、何千回と繰り返すことです。繰り返すたびに、条件はわずかに変化していきます。
金型は新品の状態から、だんだんと摩耗したりして表面状態が変化する。潤滑状態も変化する。金型温度も、朝1番と夕方では異なる。日によって気温や湿度も違う。作業者も日によって変わる。
条件が動き続ける中に、私の設計が耐えられない組み合わせが混ざっていた。それが不良率の正体でした。
ばらつきは、自工程では止められない
要因の一つは前工程にありました。そこで抑えてもらえばいい——そう考え、前工程に働きかけましたが、至難の業でした。
しかし前工程は前工程で、動く要素が山ほどある。ばらつきを抑え込もうとすると、今度は生産性が落ちてしまう。
ばらつきを潰す努力は、必ずどこかでコストに変わります。しかも、どれだけ厳しくしてもゼロにはなりません。
金型を設計している私の机の上からは、どうやっても制御できないものでした。
ロバスト設計の導入
たどり着いた「品質工学」の考え方
前工程では抑えられない。自工程で受け止めるしかない。
そこまでは分かりました。しかし、どうやって。
夜、事務所で「ばらつき 製造」と検索窓に打ち込みました。
そこで出てきたのが、「品質工学1」という言葉でした。
品質工学は日本で生まれ、何十年も前から確立されている考え方ですので、知っている方も多いと思います。私はこの考え方を、設計に失敗して初めて知りました。
品質工学の考え方を学んでいくうちに、自分の前提が根本からずれていたことに気づきました。
私はずっと、ばらつきを小さくすることを考えていました。ビレットの精度を上げる。温度管理を厳しくする。作業を標準化する。
品質工学が言っていたのは、まったく逆のことでした。
ばらつきは、入ってくるものとして受け入れる。そのうえで、それが結果に効かない条件を選ぶ
同じ大きさのばらつきが入っても、設計次第で、出てくる品質のばらつきは変わる。だから設計側で、影響を受けにくい条件を選べばいい。
当時の私には、この発想がまったくありませんでした。
現場は、ばらつきを知っていました。朝一番の型は冷えている。この材料ロットは流れにくい。班長も職人も、そういうことを毎日肌で感じ、条件を微調整しながら製品を作っていました。
現場が肌で知っていたことを、私は設計の際に考えていませんでした。
ばらつきに鈍感な領域が存在する
ここは、少し技術的な話になります。
鍛造に限らず、ものづくりの現象はほとんどが非線形です。入力が2倍になっても、出力が2倍になるわけではありません。
横軸に設計条件、縦軸に品質特性をとってグラフを描くと、その線は曲がっています。傾きが急な領域もあれば、緩やかな領域もある。
傾きが急なところでは、入力が少し動いただけで出力が大きく動きます。傾きが緩やかなところでは、同じだけ入力が動いても、出力はあまり動きません。
私が選んでいたのは、前者でした。理想条件では最高の結果が出る。しかし少しでも条件がずれると、一気に崩れる。急な斜面の上に、設計を置いていたのです。
しかし、量産設計で必要だったのは、多少条件が動いても品質が動かない、緩やかな領域を選ぶことでした。
このばらつきに鈍感な領域を選ぶ設計を、「ロバスト設計2」と呼びます。
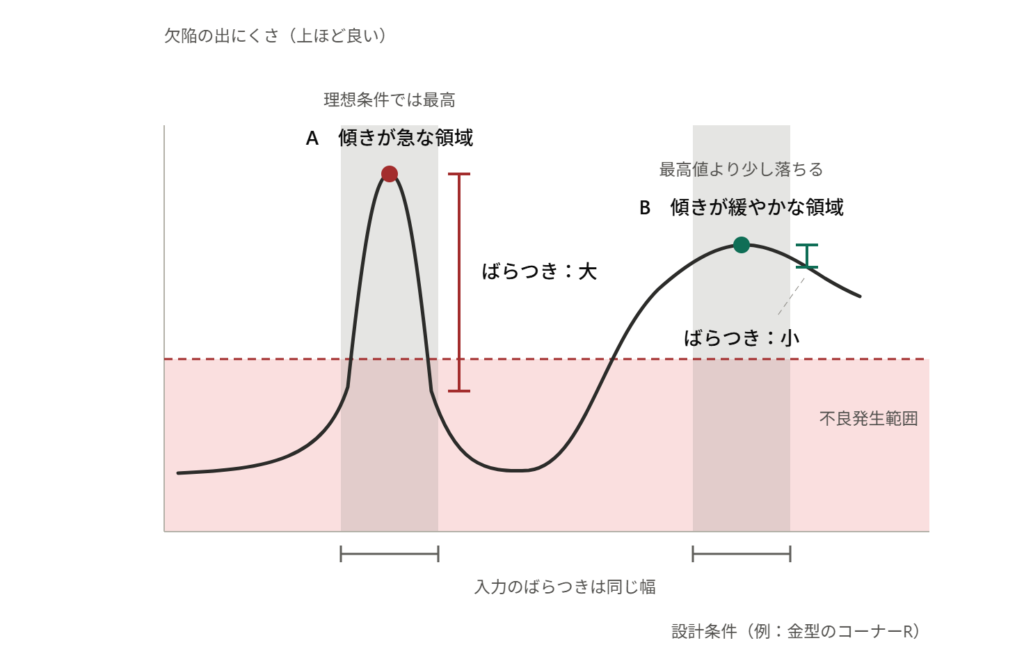
一方で、傾きが緩やかな領域を選ぶと、理想条件での性能は、最高値より少し落ちることがあります。 山の頂上ではなく、少し下の平らなところを選ぶことになるからです。
しかし量産で問われるのは、最高の1個を作れるかではありません。何千個、何万個を、外的条件が動く中で作り続けられるかです。
尖った頂上に立つ設計は、風が吹けば落ちます。少し低くても平らな場所に立つ設計は、風が吹いても立っていられる。
理想条件での100点を捨てて、条件が動いても崩れない80点を選ぶ。これは妥協ではなく、量産設計としての正解でした。
実際にどうやったか
この考え方をもとに、鍛造金型の設計をやり直しました。
まず、条件を振る舞台を計算に移しました。
金型形状を何水準も振るために、金型を何個も作ることはできません。素材の寸法を意図的にばらつかせることも、量産ラインでは不可能です。
CAEなら、これができます。実機では試せない条件の組み合わせを、いくらでも試せる。 これまでCAEでやってきたことと道具は同じですが、使い方が変わります。1条件を確かめるのではなく、条件を振って傾向を見る。
制御パラメータは、金型の形状に関わる複数のパラメータを、ばらつき因子は、摩擦条件や素材寸法・位置などを設定し、欠陥の出方に影響が少ない制御パラメータはどこかを評価していきました。
ただ、同じ「欠陥」でも、それが出る位置や程度によって、製品として困る度合いは異なります。
そこで、欠陥の出る位置によって「重み付け」を変えました。 最終製品の見た目に関わる位置は重く、後工程で削り取られる位置は軽く評価する。
その上で選んだのは、条件が良ければ問題ないが悪いと重い欠陥になる設計ではなく、ばらつき因子がどう動いても軽い欠陥に収まる設計でした。
実務上の工夫
もっとも、これを実際に回すには工夫が必要でした。
まず、ばらつきのデータは完璧には揃いません。 すべてのばらつきを実測することはできませんでした。そこで、効きそうな因子は実測し、分からない因子は起こりうる範囲(たとえば、条件が良い場合と悪い場合の両端)で挟みました。知りたいのは「このばらつきに耐えられるか」であって、「ばらつきが正確にいくつか」ではないからです。
そして、計算時間の問題。 条件を振るということは、同じ計算を何度も回すということです。1ケースに数時間かかる解析を、組み合わせの数だけ全部やっていたら終わりません。私の場合は、割り切りました。熱を解くのをやめ、形状を簡略化し、直交表で回数を絞る。 知りたいのは絶対値ではなく、傾向です。 どちらに動けば影響が小さくなるのか。それが分かれば設計判断はできます。最終確認は、絞り込んだ条件できちんと解けばいい。
ただ、この割り切りをどこで線引きするかは、記事に一律の基準として書けるものではありません。何を落としてよくて、何を落とすと傾向まで変わってしまうのか。それは条件によって変わります。
不良の山から、参入障壁へ
もう一度、生産レポートを開く日が来た
ロバスト設計によって導き出した金型形状を図面に起こし、新しい金型が量産ラインに載りました。
現場では、ガシャン、ガシャンと以前と同じリズムで製品が生まれています。取り出される製品に、欠肉も巻き込みもありません。
しかしここからが本当に新設計が試される場面です。
長期で量産ラインを動かし、ばらつきのある環境にさらされた時に耐えられる設計となっているか——。
そして、月次の生産レポートが出る日が来ました。
不良率の欄を探しました。すると——
従来より1/1000以下。目標を大幅にクリアしていました。
日別の内訳も見ました。まとまって不良が出る日がありません。金型を触った記録もない。現場が選別に追われた形跡もない。
淡々と、同じ品質のものが、毎日出続けていました。
ようやく、枕を高くして眠れる。そう思いました。
副産物:厄介者だったばらつきが、参入障壁に変わった
ばらつきに強い鍛造工程の設計は、思わぬ副産物を生み出しました。
一つ目は、前工程が楽になったことです。
鍛造が前工程のばらつきを吸収できるようになったので、前工程の受け入れ基準を緩めることができました。結果として複数工程での生産性が上がり、工程としてのコストダウンにもつながりました。
自工程を強くしたら、前工程が楽になった。 ばらつきを潰すのではなく飲み込むという選択が、工場全体の生産性を押し上げたのです。
二つ目は、これが競争力になったことです。
ばらつきを吸収できる設計は、そう簡単には真似できません。同じ素材、同じ設備を使っても、その素材のばらつきを飲み込める金型設計がなければ、同じ品質は作れないからです。
私たちが飲み込めるようになったばらつきは、いつの間にか、他社には簡単に越えられない壁になっていました。
この経験から言えること
必要だったのは正解の1点ではなく、設計空間の「地図」
この経験を通して、自分が何を間違えていたのかがはっきりしました。
以前の設計方法では、暗闇の中を歩いて、たまたま足場の良い場所を1点見つけていただけでした。CAEで欠陥が出なかった。試作で良品が出た。だからここは大丈夫だろう、と。
しかし、その1点の周りがどうなっているのかは分かりません。一歩ずれたら崖なのか、それとも広い平地が続いているのか。
最初の失敗は、崖のすぐ隣に立っていたからです。
必要だったのは、ここからここまでは安全、この線を超えると欠陥が出る、という設計空間の地図でした。地図があれば、平地の真ん中に設計を置ける。多少条件が動いても、崖には落ちない。
現場が1ヶ月かけて教えてくれることを、図面を引く段階で分かっている状態にする。それが理想です。
ロバスト設計が効くケース
まず、CAEと現物が合っていること。 合っていないモデルで何万ケース評価しても、合っていない答えが何万個出てくるだけです。私の場合は、不良が出た日の条件で再計算したら現物と同じ欠陥が再現された。あの時点で、モデルが現物を追えていることは確認できていました。
そして、不良の主因がばらつきであること。 設計そのものが成立していない、設備が仕様を満たしていない、作業手順が守られていない——不良の原因はいろいろあります。ロバスト設計が効くのは、ばらつきに設計が耐えられていないケースだけです。
開発の上流でやる意味
私の最初の失敗は、量産が始まってから原因が分かったことでした。金型はもう出来上がっている。価格も決まっている。試作段階なら、変えるのは図面だけで済んだはずでした。
もっとも、私のケースは恵まれていました。不良率が異常に高かったから、会社が動いたのです。
もしあれが「そこそこ許容できる」水準だったら、設計をやり直すことはなかったと思います。困っていなければ、金型を作り直す判断は下りません。量産に入ってしまえばそれを直すことは難しく、ロスを抱えたままの工程を継続せざるを得なくなります。
設計段階なら、話が違います。図面はまだ動かせる。金型はまだ作っていない。「もっと良い領域があるなら、そこに置く」という判断が、少ないコストでできます。
簡略化で足りる問題と、足りない問題
簡略化という技術
3章で書いた通り、今回のケースでは熱を解かず、形状も簡略化し、直交表で計算回数を絞りました。
これは限られた時間の中で答えを出すための技術です。
等温として計算しても変形の傾向が変わらないことを、事前に確認した上で外しました。形状の簡略化も同じで、着目部位の充填挙動が再現できる範囲で細部を落としています。
そして幸いなことに、当時の問題はL18直交表に収まる規模でした。制御因子を絞り込めていたので、限られた回数の計算で必要な判断が下せたのです。
何を解かなくてよいかを見極める。これも設計技術の一つです。
前例のない製品ほど、あたりがつけられない
ただし、この進め方が成立したのは、効いている因子にあたりがついていたからです。
制御因子が十数個、ばらつき因子も十数個。どれが効くのか分からない。変形と熱と材料組織が互いに影響し合う。こうなると直交表に収まらず、「効かないから外す」という判断そのものができません。
そして、こうしたケースほどロバスト設計が必要な場面でもあります。前例のない新製品ほど、どの因子が効くか分からないからです。
もう一つ、計算回数の制約は答えの探し方にも表れます。水準を切って評価する以上、その間は見ていません。ばらつきも数点で代表させるだけです。
だから当時の私が得られたのは、割り付けた組み合わせの中で最も良かった条件でした。それで結果は出ましたが、評価していない条件の中に、もっと強い設計があった可能性は残ります。
計算量の壁を越える技術
近年は、AIによる予測モデル——サロゲートモデルと呼ばれる技術がその一つです——を組み合わせることで、この制約を越えられるようになってきました。
因子を絞らなくてよくなります。「たぶん効かないだろう」と決め打ちで外す判断が要らない。簡略化だけでは届かなかった領域が扱えるようになります。
水準にも縛られません。 連続的に探索でき、ばらつきも分布として扱える。割り付けた組み合わせから選ぶのではなく、設計空間の中を探しに行けるようになります。
アイクリスタルがやっていること
もっとも、道具が増えても本質は変わりません。簡略化で足りる問題を、わざわざサロゲートで解く必要はない。逆に、因子が多く現象が絡み合う問題を簡略化だけで押し切れば、外した因子が後で問題を起こします。
問題の性質を見極めて、道具を選ぶ。そして、その結果をどこまで信用してよいかを判断する。
学習していない領域で自信満々に間違われれば、安全だと思った場所が崖だったという私の失敗を繰り返すことになります。
私たちアイクリスタルでは、以下のような設計支援を行っています。
限られた計算資源の中で、CAEをどう組むか。 何を解かなくてよいか、どこまで簡略化してよいか。どこにサンプル点を置くか。どの出力を評価指標にするか。
簡略化だけでは届かない問題への、サロゲートモデルの適用。 因子の絞り込み、手法の選択、精度の検証。そして「このモデルはどこまで信用してよいのか」の見極め。
<<プロセスインフォマティクス入門>> https://aixtal.com/blog-process-informatics/
<<サロゲートモデル等を用いた事例>>
サロゲートモデル×物理 | 物理を取り入れた信頼性の高いモデリング https://aixtal.com/blog-surrogatephysics/
AIが発見した非対称的な装置設計で従来比3倍結晶成長速度 https://aixtal.com/project/design-optimization/
アルミダイキャストの基礎からAIによるプロセス最適化事例まで解説します https://aixtal.com/blog-alumi-diecast/
かつての私が、あの1ヶ月の生産レポートを開く前に知りたかったこと。それを、図面を引く段階で分かっている状態にする。それが私たちの仕事です。
終わりに
ロバスト設計は、特別な手法ではありません。何十年も前からあり、名前を知っている人も多い。それでも、実際に量産設計で回している現場は、まだ多くないように思います。
ばらつきを設計段階で織り込めていない。 そういった方は、ぜひ一度ご相談ください。
モグラの出てこない工場を、一緒に増やしていきたいと思っています。
アイクリスタルはプロセスインフォマティクスのプロフェッショナル集団です。
当社の技術やソリューションに関心をお持ちの方は、ぜひ当社のホームページで詳細をご確認ください。製造業におけるPIの最適なパートナーとして、皆様のご期待に応えます。
お問い合わせはこちら:お問い合わせフォーム
お気軽にご連絡ください。
参考文献
- 一般社団法人品質工学会「品質工学ライブラリ」 https://www.rqes.or.jp/library/library.html ↩︎
- JAXA「ロバスト設計ハンドブック」 https://sma.jaxa.jp/TechDoc/Docs/JAXA-JERG-0-060A.pdf ↩︎